

Spécifications et guide d’approvisionnement des bobines et bandes d’acier
Les bobines et les bandes d'acier servent de matières premières de base pour les composants estampés, les-profilés laminés, les tuyaux soudés et les enceintes structurelles. La sélection de la bonne variante d'acier nécessite d'équilibrer les performances mécaniques, les tolérances d'épaisseur serrées, la qualité de la surface et le comportement après-traitement (tel que l'emboutissage profond, la pliage et la soudabilité).
Les écarts de matériaux non traités (tels que l'onde de bord, la déformation centrale, la variation excessive de l'épaisseur ou la limite d'élasticité incohérente) entraînent directement une usure des matrices, des temps d'arrêt de la presse, un désalignement du profilage et des défauts de revêtement.
Ce guide fournit des paramètres techniques, des références croisées aux normes internationales-, des limites de fabrication et des critères de vérification de la qualité pour aider les responsables des achats, les ingénieurs métallurgiques et les spécialistes de la chaîne d'approvisionnement à évaluer, spécifier et s'approvisionner en bobines et feuillards d'acier.
-
![Bobine d'acier fendue]() Bobine d'acier fendueLes bobines d'acier refendues sont produites en cisaillant longitudinalement de larges bobines principales (laminées à chaud, laminées à froid, galvanisées ou inoxydables) en largeurs de bandes plus
-
![Bande d'acier à haute teneur en carbone]() Bande d'acier à haute teneur en carboneLes bandes d'acier à haute teneur en carbone (teneur en carbone de 0,60 % - 1.05 %) sont des produits en acier étroits-laminés à froid conçus pour des applications à forte-usure et-contraintes
-
![Bande d'acier à ressort]() Bande d'acier à ressortBande d'acier à ressort laminée avec précision-conçue pour les applications exigeant une limite d'élasticité élevée, une résistance à la fatigue et une récupération élastique contrôlée.
-
![Bobine de fer blanc]() Bobine de fer blancLa bobine de fer blanc électrolytique (ETP) est constituée d'un substrat en acier à faible teneur en carbone laminé à froid-à faible-électrolytique avec de l'étain pur sur les deux faces.
-
![Bobine d'acier électrique]() Bobine d'acier électriqueLa bobine d'acier électrique (acier au silicium) est un alliage de fer magnétique doux-silicium conçu pour la conversion d'énergie électromagnétique. L'ajout de silicium augmente la résistivité
-
![Bobine d'acier Galvalume]() Bobine d'acier GalvalumeLa bobine d'acier Galvalume (55 % d'aluminium, 43,4 % de zinc et 1,6 % de revêtement en alliage de silicium) offre une double protection contre la corrosion combinant la résistance barrière de


Nous produisons et fournissons cinq catégories principales de bobines et de bandes d'acier :
Laminé à chaud (HR / HRP&O) :Bobines non transformées-laminées à chaud ou décapées et huilées pour les applications structurelles et d'emboutissage.
Laminé à froid (CR/CA) :Bobines réduites à froid avec des tolérances dimensionnelles étroites et des surfaces propres pour le dessin et la peinture.
Galvanisé-à chaud (GI/HDGL)
Bobines continues à revêtement de zinc-offrant une protection cathodique contre la corrosion.
Zinc-Aluminium-Magnésium (ZAM/ZM)
Acier à revêtement en alliage-hautement-corrosion-résistant à la corrosion avec protection des bords de coupe-auto-cicatrisante-auto-cicatrisante.
Acier prépeint (PPGI / PPGL)
Bobines à revêtement coloré-avec couches de finition organiques sur des substrats galvanisés ou galvalume.
|
Catégorie de produit |
Méthode de traitement/type de revêtement |
Plage d'épaisseur |
Plage de largeur |
Surface du noyau/caractéristiques de traitement |
|
Laminé à chaud (HR) et mariné et huilé (P&O) |
Laminage thermo-mécanique à chaud ; élimination du tartre par décapage à l'acide chlorhydrique + huilage préventif contre la rouille- |
1,2 mm - 25.0 mm |
600 mm - 2 000 mm |
Calamine retirée ; surface mate lisse; prêt pour l'estampage, le découpage ou la peinture directe sans détartrage mécanique |
|
Laminé à froid entièrement dur (CRFH) et recuit (CRCA) |
Réduction à froid de la batterie HR ; recuit discontinu ou continu |
0,15 mm - 3.0 mm |
600 mm- 1,500 mm |
Tolérances dimensionnelles étroites (+/-0,02 mm) ; structure granulaire uniforme; haute capacité de nettoyage des surfaces pour la galvanoplastie et la peinture automobile |
|
Galvanisé-à chaud (GI/HDGL) |
Revêtement de zinc continu-par immersion à chaud ; paillette nulle, minimale ou régulière |
0,30 mm - 6.0 mm |
600 mm- 1,800 mm |
Protection cathodique ; masse de revêtement Z60 à Z600 g/m² ; traitements de surfaces passivés ou huilés |
|
Zinc-Aluminium-Magnésium (ZAM/ZM) |
Revêtement par immersion à chaud- (généralement Zn + 11 % Al + 3 % Mg ou Zn + 3 % Al + 2 % Mg) |
0,50 mm - 6.0 mm |
600 mm- 1,600 mm |
Protection auto-réparatrice des bords coupés ; résistance à la corrosion 5x à 10x supérieure à l'IG standard lors des tests au brouillard salin ; idéal pour les environnements difficiles |
|
Acier prépeint (PPGI / PPGL) |
Revêtement continu en bobine ; Couches de finition PE, SMP, HDP ou PVDF sur base GI/GL |
0,18 mm - 1.5 mm |
600 mm - 1,250 mm |
Couche d'apprêt et de finition multi-(épaisseur de film sec de 15 µm - 35 µm) ; brillance et correspondance des couleurs contrôlées (système RAL) |
Caractéristiques clés du produit


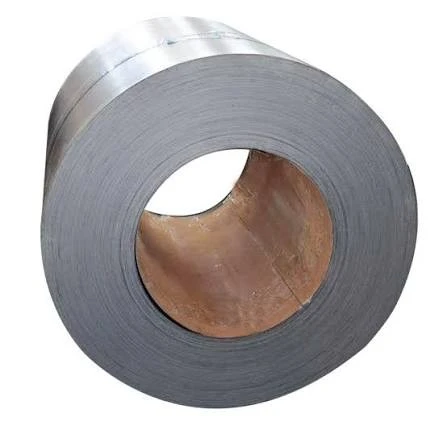
Cohérence mécanique
La limite d'élasticité, la résistance à la traction et l'allongement total sont contrôlés dans des bandes étroites par charge thermique. Pour les applications d'emboutissage profond- (par exemple, DC04 / DD13), de faibles taux d'élasticité (Rs/Rm) et des valeurs r- élevées (rapport de déformation plastique) empêchent la striction et le froissement dans les lignes de presse à plusieurs-étages. Les qualités structurelles à haute -résistance (par exemple, S355MC, S700MC) utilisent des micro-alliages (Nb, V, Ti) pour produire des structures à grains fins avec une résistance élevée aux chocs à basse température jusqu'à -40 degrés.
Géométrie des bords et des bandes
Bord de fraisage ou bord fendu :Les bandes fendues présentent des tolérances de largeur précises (+/-0,10 mm) avec contrôle des micro-bavures (hauteur des bavures < 8 % de l'épaisseur nominale) à l'aide de couteaux de cisaillement rotatifs.
Cambre et planéité :Les lignes de nivellement de tension garantissent que la cambrure de la bande reste inférieure à 1,5 mm par longueur de ligne droite de 2 000 mm. Les tolérances de planéité sont maintenues entre 5 et 10 I-unités pour éliminer la boucle centrale et les ondulations de bord avant l'alimentation-des machines de formage à rouleaux ou des découpeuses laser.
Intégrité du revêtement et protection des bords contre les coupuresn
Galvanisé (GI) : La peau de zinc forme une barrière physique et une anode sacrificielle. L'épaisseur uniforme du revêtement garantit la flexibilité autour de rayons serrés (0T - 2T) sans écaillage ni micro-fissuration.
Zinc-Aluminium-Magnésium (ZAM) :Lors de l'exposition à l'humidité et aux chlorures atmosphériques, le magnésium et l'aluminium contenus dans le revêtement de zinc forment une couche protectrice dense et stable constituée de simonkolleite [Zn5(OH)8Cl2·H2O]. Cette couche s'écoule et scelle les bords coupés, empêchant le fluage latéral de la rouille rouge sans nécessiter une regalvanisation par immersion à chaud-après fabrication-par immersion.
Spécifications clés
Paramètres dimensionnels de la bobine
Diamètre intérieur (ID)
Ajustement de mandrin standard de 508 mm (20 po) ou 610 mm (24 po).
Diamètre extérieur (OD)
Jusqu'à 2 000 mm en fonction de la capacité de la ligne de déroulement.
Poids de la bobine
2,0 à 28,0 tonnes métriques.
|
Paramètre |
Gamme Standard / Option |
Tolérance/Norme d'ingénierie |
|
Plage d'épaisseur |
Laminé à froid/revêtu : 0,15 mm - 3.0 mm Laminé à chaud : 1,2 mm - 25.0 mm |
EN 10131 (CR), EN 10051 (HR), ASTM A568 Options plus serrées : +/-0,02 mm (tolérance demi-standard) |
|
Plage de largeur |
Bobines de broyeur : 600 mm - 2 000 mm Bandes fendues : 20 mm - 599 mm |
Bord de fraisage : +10/-0 mm Bord fendu : +/-0,10 mm à +/-0,30 mm |
|
Diamètre intérieur de la bobine (ID) |
508 mm (20") / 610 mm (24") |
Mandrin standard adapté aux lignes de déroulage |
|
Diamètre extérieur de la bobine (OD) |
900 mm - 2 000 mm |
Personnalisé en fonction de la capacité de poids du dérouleur |
|
Poids de la bobine |
2,0 tonnes métriques - 28.0 tonnes métriques |
Bobines refendues fournies sous forme de palettes-oeil à-ciel ou œil-à-mur |
|
Masse de revêtement (GI) |
Z60 g/m² - Z600 g/m² (total recto verso) |
EN 10346, ASTM A653 / A653M |
|
Masse de revêtement (ZAM) |
ZM90 g/m² - ZM430 g/m² |
EN 10346 (par exemple ZM120, ZM310), ASTM A1046 |
|
Film de peinture (PPGI/PPGL) |
Haut : 15 µm - 35 µm ; Dos : 5 µm - 15 µm |
Série EN 13523, ASTM A755 |
|
Finition de surface |
Brillant, Mat, Paillette Normale, Paillette Zéro, Lisse |
Ra 0,6 µm - 1.9 µm pour les applications de dessin de feuilles CR |
|
Traitement de l'huile de surface |
Sec, huilage léger (0.5 - 1.0 g/m²), huilage intensif (1.5 - 3.0 g/m²) |
Huilage Dosatron / électrostatique (prévention de la rouille jusqu'à 6 mois) |
Catégories et normes
Le tableau ci-dessous-références aux qualités standards des principales spécifications internationales (EN, ASTM, JIS) pour une vérification appropriée de l'équivalence des matériaux.
|
Classe de matériau |
Norme EN |
Norme ASTM |
Norme JIS |
Limite d'élasticité typique (MPa) |
Résistance à la traction typique (MPa) |
|
Qualité Commerciale (CQ) |
DC01 / S235JR |
ASTM A1008 CS Type B / ASTM A36 |
SPCC / SS400 |
140 - 280 |
270 - 440 |
|
Dessin / Emboutissage profond |
DC03 / DC04 / DD13 |
ASTM A1008 DS Type B/DDS |
SPCD/SPCE |
140 - 210 |
270 - 350 |
|
Emboutissage très profond (EDD) |
DC05 / DC06 |
ASTM A1008 EDDS |
SPCF / SPCG |
110 - 170 |
260 - 330 |
|
Acier de construction (faible/moyen) |
S250GD/S350GD |
ASTM A653 Classe 33 / Classe 50 |
SGCC/SGLCC |
250 - 350 |
330 - 480 |
|
Structurel à haut rendement (HR) |
S355MC/S420MC |
ASTM A1011 HSLAS Classe 50/60 |
SPHC/SPHT3 |
355 - 420 |
430 - 580 |
|
Ultra haute résistance (SMM) |
S500MC/S700MC |
ASTM A1011 HSLAS Classe 80 |
SPFC 590 / 780 |
500 - 700 |
560 - 750+ |
|
Chaudière et récipient sous pression |
P235GH/P265GH |
ASTM A516 Classe 60 / Classe 70 |
SB410 / SB450 |
235 - 265 |
360 - 520 |
Applications
Systèmes de montage solaire et structures de suivi
Qualité recommandée :ZAM (Zinc-Aluminium-Magnésium) ZM275 / ZM310, S350GD + ZM, S450GD + ZM.
Justification de la sélection :Les supports solaires au sol et les trackers-à axe unique sont soumis au poinçonnage, au profilage et à une exposition extérieure (environnements corrosifs C3 à C5). ZAM offre une protection sacrificielle de pointe-, éliminant les coûts de post-galvanisation pour les canaux C/U-et les tubes de torsion.
Bâtiments pré-ingénierie (PEB) et toiture
Qualité recommandée :GI structurel (S350GD + Z275), PPGI (base AZ150 avec système de peinture PVDF/HDP 25 µm).
Justification de la sélection :Roll-formed standing seam roof panels, Z/C purlins, and wall cladding require yield strength stability (>350 MPa) pour maintenir les performances de charge en travée-sans se déformer sous l'effet du vent.


Fabrication de tuyaux et de tubes en acier de précision
Qualité recommandée :HRP&O S235JR/S355JR, CRCA DC01/SPCC.
Justification de la sélection :L'épaisseur constante de la jauge et l'équerrage des bords de fente garantissent un soudage par induction (ERW) à haute fréquence stable. Les surfaces nettoyées et sans tartre prolongent la durée de vie des outils des rouleaux de laminage et permettent un chromage uniforme ou un revêtement en poudre sur les tubes finis.
Composants automobiles et de machines lourdes
Qualité recommandée :Alliage à haute-faible résistance-(HSLA) S500MC/S700MC, emboutissage profond DC04/DC06.
Justification de la sélection :Chassis members, structural crossbeams, and complex stamped brackets require high yield strength for weight reduction alongside strict ductility limits (A80 >= 12% - 16 %) pour éviter les fissures dans les matrices de formage.
Qualité et contrôle
Tous les cycles de production sont soumis à des tests en usine et à un protocole d'inspection des lots avant expédition :
Analyse chimique (spectrométrie XRF / OES)
Vérification de la chimie thermique par rapport aux limites de composition des poches EN et ASTM.
Essais mécaniques (traction et dureté universelles)
Vérification de la limite d'élasticité (Rp0,2), de la résistance à la traction (Rm), de l'allongement (A80 %) et des performances du test de flexion.
Inspection dimensionnelle et de surface
Surveillance continue en ligne d’une jauge d’épaisseur laser sur toute la longueur de la bobine.
Contrôle de la largeur, mesure de la cambrure et évaluation des micro-bavures sur les bandes fendues.
Vérification du revêtement et des surfaces
Tests gravimétriques triples-spots pour le poids de la couche de zinc et de ZAM (g/m²).
Adhésion aux hachures croisées, tests de courbure en T et tests de frottement au solvant (MEK) pour PPGI.
Tests de résistance à la corrosion (SST)
Tests au brouillard salin neutre (NSS) conformes à la norme ASTM B117.
Documentation standard émise par commande
- Certificat de test en moulin (MTC) : Entièrement conforme à la norme EN 10204 3.1 (comprend l'analyse chimique en poche, les résultats des tests mécaniques, la taille des grains le cas échéant et la masse de revêtement par chaleur).
- Rapport d'inspection dimensionnelle : journal du tableau d'épaisseur continu et feuille de vérification de la largeur de la fente.
- Vérification de la masse du revêtement : rapport de mesure gravimétrique (ISO 1460 / ASTM A90).
Options d'approvisionnement et de personnalisation
Nous proposons des options de traitement, de refendage, d'emballage et de logistique personnalisées adaptées aux lignes de production et aux modes de transport des acheteurs :
Services de traitement
Découpe de précision :Largeurs jusqu'à 20 mm, tolérance de largeur minimale +/-0,10 mm.
Feuilles coupées-à-longueur (CTL) :Nivellement et cisaillement en tôles plates (300 mm - 6 000 mm de longueur) avec une tolérance diagonale inférieure à 1,0 mm.
Conditionnement des bords :Options de bord de fraisage, de bord cisaillé, de bord ébavuré ou de bord arrondi disponibles.
Systèmes d'emballage d'exportation
Oeil-vers-Ciel (vertical) :Bobine posée verticalement sur patins en bois, recommandée pour les bandes fendues étroites.
De l'œil-au-mur (horizontal) :Bobine posée horizontalement sur des berceaux en bois, recommandée pour les master coils lourds.
Enveloppements de protection :Emballage en papier antirouille VCI (Volatile Corrosion Inhibitor),-film plastique HDPE intérieur, bagues de protection intérieure/extérieure en acier galvanisé et enveloppes circonférentielles en acier ondulé.
Logistique et Incoterms
Incoterms pris en charge :FOB, CFR, CIF, DDP, DAP (gestion du dédouanement et du camionnage intérieur jusqu'à l'entrepôt/site).

Ce que les acheteurs devraient fournir
Pour recevoir un devis technique précis et une estimation du délai de livraison, soumettez les paramètres d'ingénierie suivants avec votre appel d'offre :
Qualité standard et acier
(Par exemple, EN 10346 S350GD + ZM310 ou ASTM A653 CS Type B).
Dimensions du produit
Épaisseur nominale et plage de tolérance acceptable (par exemple, 1,50 mm +/-0,03 mm).
Largeur nominale (par exemple, bobine principale de 1 250 mm ou bande fendue de 145 mm).
Exigences de revêtement
Type de revêtement (GI, ZAM, HDGL, PPGI) et masse/épaisseur (par exemple, Z275 g/m², ZM120 g/m², dessus 25 µm / dos 10 µm).
Finition de surface (par exemple, zéro paillettes, chromaté, huilé 1,0 g/m², anti-empreintes digitales).

Restrictions de poids de bobine :
Poids maximum/minimum de la bobine (par exemple, maximum 5,0 MT par bobine fendue ou bobine principale de 15 - 20 MT).
Exigence de diamètre intérieur (508 mm ou 610 mm).
Intention et application du traitement
(Par exemple, profilage à grande vitesse-pour les pannes solaires, emboutissage profond pour l'emboutissage automobile, fabrication de tuyaux ERW).
Quantité cible et conditions de livraison
Tonnage total, tailles de lots, port/ville de destination et Incoterms requis.
FAQ

Demander un devis
Soumettez les exigences de votre projet, vos dessins techniques ou votre nomenclature à notre équipe d'approvisionnement en ingénierie pour examen et tarification :
Équipe des ventes commerciales : sales@tjrsr.com
Ingénierie et support technique : info@tjrsr.com
Téléphone/WhatsApp :86 13821826906
Quartier général:Unité 2102, Centre international de Jingjin, NO.18 Hejiang Road, district de Heping, Tianjin, Chine
Veuillez inclure la qualité, les dimensions, le tonnage cible et le port de destination requis pour recevoir un devis formel dans les 24 heures.
En tant que l’un des fabricants et fournisseurs de bobines et de bandes d’acier les plus professionnels en Chine, nous proposons également un service personnalisé. N'hésitez pas à vendre en gros des bobines et des bandes d'acier bon marché en stock ici dans notre usine. Pour une consultation sur les prix, contactez-nous.


